SOLID-STATE JOINING TECHNOLOGY
기술현황
DOWELLENG ADVANCED SOLID-STATE ARCHITECTURE
(주)두웰이엔지
축적된 R&D로 증명된 DOWELLENG의 독보적인 기술력
비융점(Solid-State) 접합 기술의 패러다임 혁신
마찰교반용접(Friction Stir Welding, FSW)은 회전하는 원통형 툴(Tool)을 모재 접합면에 삽입하여 발생하는 마찰열과 강력한 소성 교반 작용으로 금속을 녹이지 않고 고상(Solid-State) 상태에서 원자 단위로 일체화하는 첨단 접합 기술입니다.
접합 온도
모재 용융점 이하 (소성 가소화 대역)
접합 효율
모재 대비 90% ~ 98% 강도 확보
품질 보증
ISO 25239 국제 마찰교반용접 인증
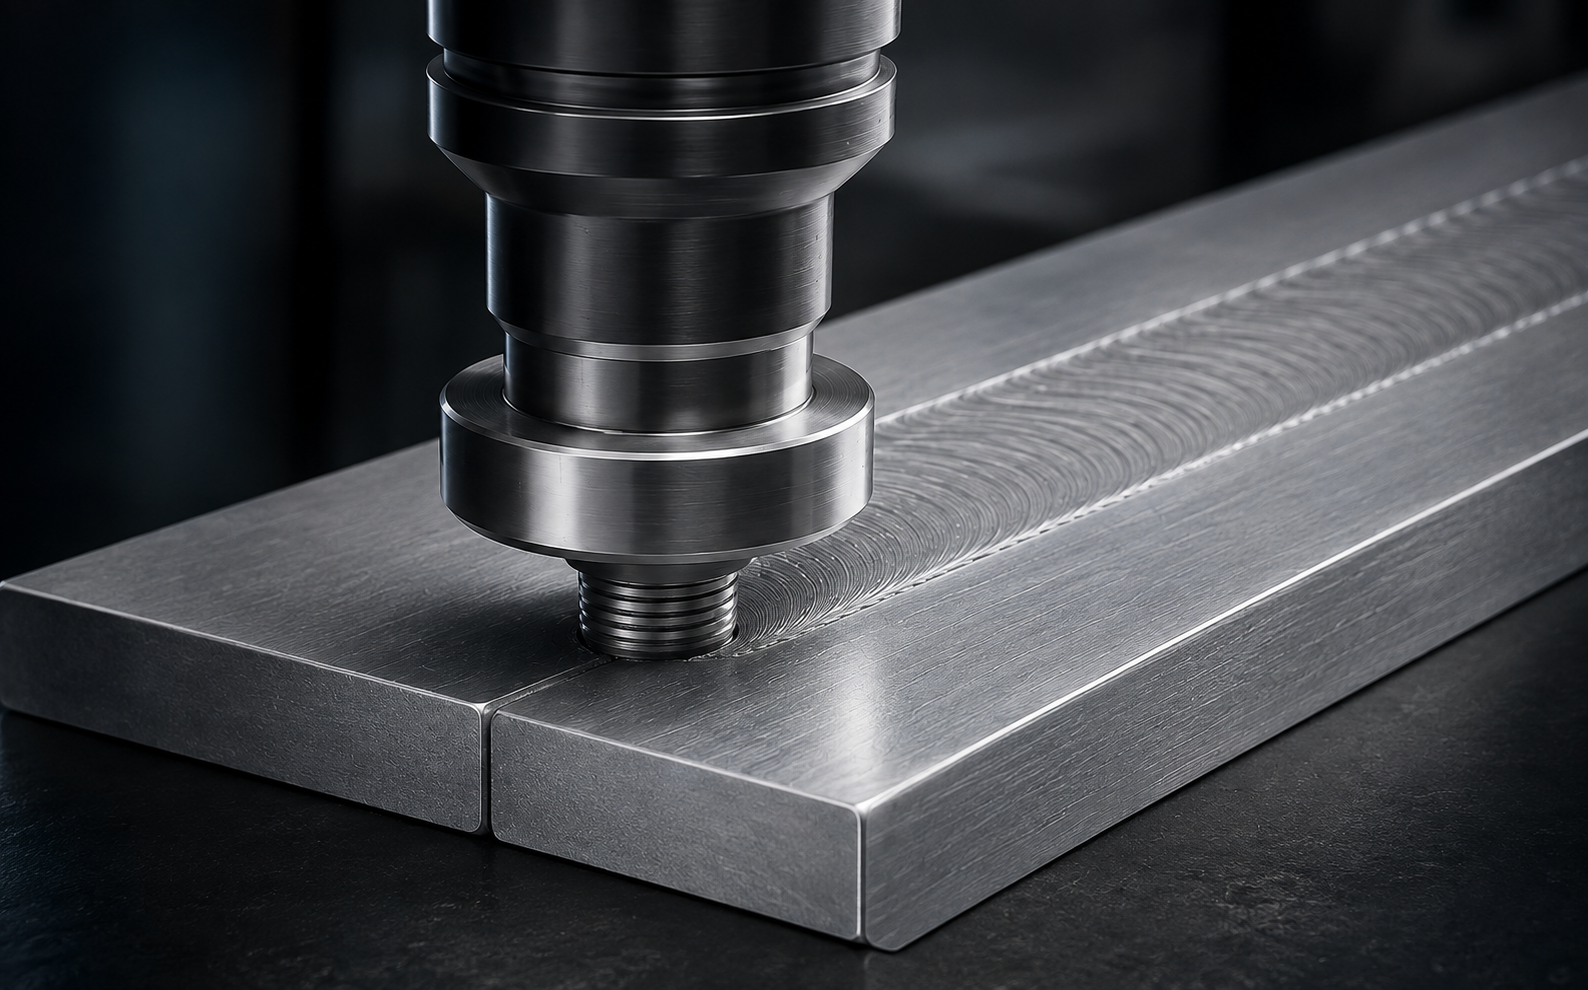
4-STEP JOINING CYCLE
FSW 고상 접합 4단계 메커니즘
STEP 01
툴 삽입 (Plunge)
고속 회전하는 툴의 프로브가 접합 모재 계면에 수직 하중으로 가압 삽입되며 마찰열을 발생시킵니다.
STEP 02
소성 유동 (Plasticizing)
모재가 마찰열을 흡수하여 용융점 이하의 소성 가소화 상태로 전이되며 툴 숄더가 표면 비산을 억제합니다.
STEP 03
기계적 교반 (Stirring)
툴이 접합선을 따라 전진하면서 전방의 소성화된 금속을 후방으로 강제 이송하여 치밀하게 혼합합니다.
STEP 04
동적 재결정 (Consolidation)
툴 통과 후 미세조직(DXZ)이 급속 냉각되며 미세 결정립으로 재결정되어 무결점 초고강도 접합부를 형성합니다.
TECHNOLOGY BENCHMARK
기존 용융 용접(TIG/MIG/Laser) 대비 FSW 비교 우위
| 구분 항목 | 전통 용융 용접 (Fusion Welding) | 두웰이엔지 FSW 고상 접합 |
|---|---|---|
| 접합 메커니즘 | 소재를 녹여 응고 (용융액 상태 전이) | 소재를 녹이지 않는 마찰열 기반 고상 소성 유동 |
| 열변형 및 잔류응력 | 고열 입력으로 인한 심각한 수축·비틀림 발생 | 낮은 열입력으로 열변형 및 잔류응력 극소화 (수축율 80% 감소) |
| 내부 용접 결함 | 기공(Blow Hole), 응고 균열, 슬래그 혼입 빈발 | 기공, 균열, 스패터 제로(Zero Defect) 100% 기밀 유지 |
| 접합 강도 (인장) | 모재 대비 60% ~ 75% 수준 (열영향부 강도 저하) | 동적 재결정 미세조직 치밀화로 모재 대비 90% ~ 98% 확보 |
| 이종 금속 접합성 | 용융점 차이 및 두꺼운 취성 화합물(IMC)로 접합 불가능 | Al-Cu, Al-Steel 등 초박형 IMC 층 제어로 완전 접합 |
| 환경 및 부자재 | 용가재(와이어), 플럭스, 실드가스 필수 / 유해가스 배출 | 부자재 일체 불필요, 흄(Fume)·유해광선 배출 없는 친환경 공법 |
METALLURGICAL ANALYSIS
FSW 접합부 미세조직 3대 구조적 영역
ZONE 1 : NUGGET
동적 재결정 영역 (DXZ)
교반부 중심 영역 (Stir Zone)
회전 툴의 직접적인 교반 작용과 마찰열에 의해 결정립이 5μm 이하로 미세화되어 모재보다 치밀한 초고인성 조직을 형성합니다.
ZONE 2 : TRANSITION
열가소성 영향 영역 (TMAZ)
소성 변형 및 열 복합 영역
툴의 기계적 전단력과 열 영향을 동시에 받아 결정립이 툴 회전 방향으로 연신된 독특한 소성 유동 패턴을 나타냅니다.
ZONE 3 : THERMAL
열영향 영역 (HAZ)
기계적 변형 없는 열전도 영역
소성 변형은 발생하지 않고 마찰열만 전도된 영역으로, 기존 용융 용접 대비 열영향 폭이 1/3 수준으로 극히 좁게 제어됩니다.